

Novità del settore
 Casa / Notizia / Novità del settore / Come installare raccordi a compressione in HDPE senza perdite: una guida pratica sul campo
Come installare raccordi a compressione in HDPE senza perdite: una guida pratica sul campo
 2026.11.11
 Novità del settore
La perdita inizia prima che la chiave giri
Un raccordo a compressione in HDPE che perde solitamente non è un raccordo guasto. Si tratta di un'interfaccia difettosa tra il tubo, la guarnizione, il dado e la mano dell'installatore. Il giunto può sembrare corretto dall'esterno e presentare ancora perdite al primo test di pressione perché il tubo è stato tagliato leggermente fuori squadra, l'inserto non era in sede o il dado è stato serrato oltre il punto in cui l'O-ring poteva riprendersi.
La conclusione pratica è semplice: controllare l'estremità del tubo, verificare l'inserimento completo e serrare fino al contatto di tenuta anziché allo sforzo massimo. Tutto il resto in un giunto di compressione dipende da queste tre condizioni.
Taglio quadrato
Un taglio storto carica più duramente un lato della guarnizione rispetto all'altro. Il risultato è un giunto che supera un controllo di bassa pressione e si rompe dopo il ciclo termico.
Inserimento completo
Se il tubo si ferma prima dello spallamento interno, la guarnizione lavora sul diametro sbagliato e il dado ha un impegno di filettatura insufficiente.
Serraggio controllato
Una forza extra non crea una tenuta migliore. Distorce l'anello, allunga il filo e rende più difficile la successiva visita di servizio.
Per i team del sito, la domanda utile non è "Quanto dovrebbe essere stretto?" ma "Quali prove dimostrano che il giunto è pronto per essere stretto?" Tale prova deriva dalla misurazione del tubo, dalla qualità del taglio, dalla profondità di inserimento e da una superficie di tenuta pulita.
Leggere le dimensioni del tubo prima di aprire la scatola
I raccordi a compressione in HDPE sono dimensionati in base al diametro esterno, ma la parete del tubo e il foro interno del raccordo devono comunque funzionare insieme. Due tubi contrassegnati con 63 mm possono avere spessori di parete diversi e un raccordo progettato per una classe di pressione potrebbe non comprimere correttamente la guarnizione su un'altra. Controllare il diametro esterno del tubo, lo spessore della parete e l'SDR prima del montaggio. Se il raccordo utilizza un rinforzo o un manicotto di supporto, verificare che corrisponda al foro del tubo e che possa superare il segno di inserimento.
Misurare con un calibro in tre punti attorno all'estremità del tubo. Un tubo non circolare è comune dopo lo stoccaggio della bobina e un'estremità ovale può spingere l'O-ring da un lato. Se l'ovalizzazione è visibile, tagliare oltre la sezione deformata e ricontrollare. Una conclusione pulita e rotonda è più preziosa di un inizio veloce.
| Controlla | Cosa verificare | Perché è importante |
|---|---|---|
| Diametro esterno del tubo | Misurare in tre punti e confrontare con la taglia adatta. | Un tubo sottodimensionato riduce la compressione della guarnizione; un tubo sovradimensionato può impedire il completo inserimento. |
| Spessore della parete e SDR | Confermare la classe di pressione del tubo e l'intervallo previsto per il raccordo. | Un tubo a parete sottile potrebbe necessitare di un rinforzo per impedire il collasso verso l'interno sotto il carico del dado. |
| Taglio dell'angolo | Controlla with a square or a straight edge. | Un taglio angolato crea un contatto di tenuta irregolare e un percorso di perdita. |
| Condizioni di bave e graffi | Passare un dito attorno al bordo tagliato e ispezionare la zona di sigillatura. | O-ring tagliati da bave; i graffi profondi danno all'acqua un percorso oltre il sigillo. |
| Segno di inserimento | Contrassegnare il tubo alla profondità di inserimento indicata del raccordo. | Un segno visibile toglie ogni dubbio durante il serraggio e l'ispezione. |
Non fare affidamento sulla lunghezza del corpo esterno del raccordo come calibro di inserimento. La profondità corretta è la distanza dall'estremità del tubo al fermo interno e varia in base al design, alle dimensioni e all'eventuale utilizzo di un manicotto di supporto.
La sequenza di installazione che previene le perdite
La sequenza seguente è scritta per un raccordo a compressione standard in HDPE con un dado, un anello diviso o un anello di presa e un O-ring. Alcuni prodotti utilizzano una disposizione interna diversa, quindi leggi prima le istruzioni del produttore. Il principio rimane lo stesso: preparare il tubo, posizionare i componenti in ordine, inserirli completamente e serrare in modo controllato.
- Isolare e drenare la linea. Confermare che la pressione venga rilasciata e che il tubo sia sufficientemente freddo da poter essere maneggiato. Un giunto assemblato sotto pressione residua può spostarsi dopo il rilascio del dado.
- Tagliare il tubo quadrato. Utilizzare un tagliatubi in plastica o una sega a denti fini. Un taglio quadrato è il riferimento per ogni passaggio successivo. Se il taglio è visibilmente angolato, tagliare di nuovo.
- Rimuovere le bave e smussare leggermente. Un piccolo smusso aiuta il tubo ad entrare nella guarnizione senza raschiare. Non creare un bordo tagliente né ridurre la parete del tubo.
- Pulire la zona di tenuta. Rimuovere terra, olio, acqua e polvere di taglio. Il solvente non è sempre compatibile con l'HDPE; utilizzare un panno pulito e asciutto, a meno che il fornitore del raccordo non approvi un detergente specifico.
- Far scorrere il dado e l'anello sul tubo nell'ordine corretto. Questo è l'errore di assemblaggio più comune. Il dado deve essere rivolto verso il corpo del raccordo e l'anello deve trovarsi sul lato corretto del dado.
- Inserire il tubo alla profondità contrassegnata. Spingere con decisione finché il tubo non raggiunge il fermo interno. Se si ferma prima, rimuovilo e controlla se è presente una guarnizione piegata, un anello spostato o una bava.
- Stringere prima a mano il dado. Abbassare il dado finché non entra in contatto con il corpo. Il tubo deve essere ancora completamente inserito e non deve ruotare liberamente.
- Stringere per sigillare il contatto. Utilizzare il valore di coppia del produttore o il numero di giri specificato. Se non viene fornito alcun valore, un punto di partenza pratico è il serraggio manuale più un quarto di giro per molti raccordi di piccolo diametro, quindi verificare la presenza di perdite a bassa pressione.
- Tieni il corpo mentre stringi. Utilizzare una seconda chiave sul corpo del raccordo in modo che il tubo e la guarnizione non ruotino. La rotazione può far uscire il tubo dal fermo o torcere l'O-ring.
- Segna la posizione serrata. Un piccolo segno di allineamento sul dado e sul corpo aiuta il personale di manutenzione a vedere se il giunto si è spostato.
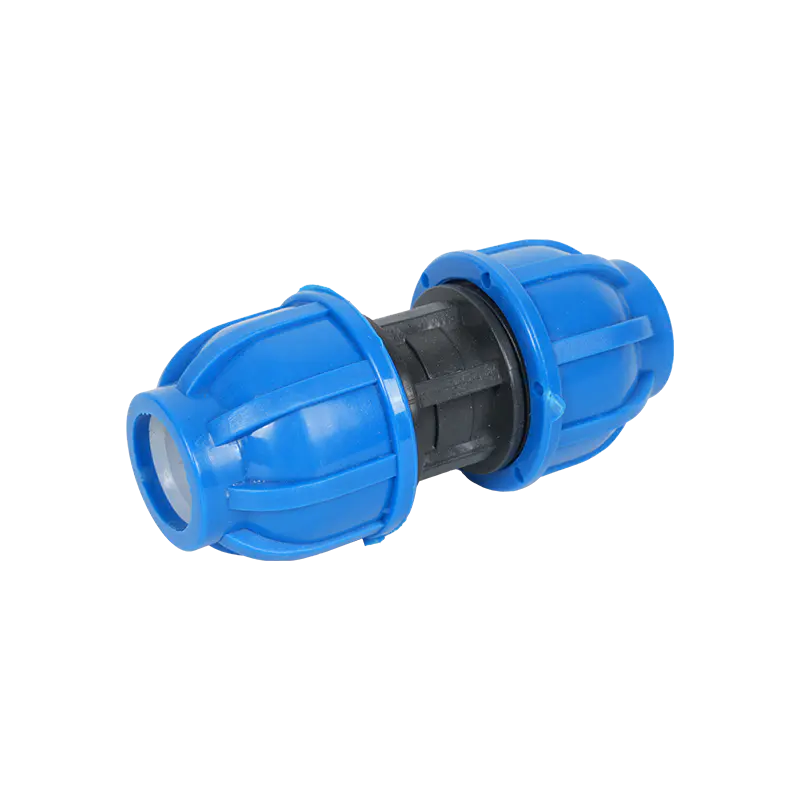 Raccordo a compressione in PE e PP Utile per collegamenti di tubi diritti in cui due tubi in PE o PP dello stesso diametro necessitano di un giunto di compressione semplice e senza saldature. Visualizza il prodotto →
Per giunti diritti e punti di transizione, tenere in cantiere una piccola scorta della dimensione e della classe di pressione esatte. Un accoppiamento corretto utilizzato una volta costa meno di un accoppiamento sbagliato rielaborato due volte. La stessa logica si applica alle curve nei cambi di direzione: una curva realizzata in fabbrica riduce lo stress sulla giunzione e offre all'installatore una profondità di inserimento nota.
Regola del campo: Se il tubo non raggiunge il segno di inserimento con la pressione della mano, fermarsi. Non utilizzare il dado per tirare dentro il tubo. Forzare il dado può piegare la guarnizione e creare una perdita che appare solo dopo che la linea è stata interrata o pressurizzata.
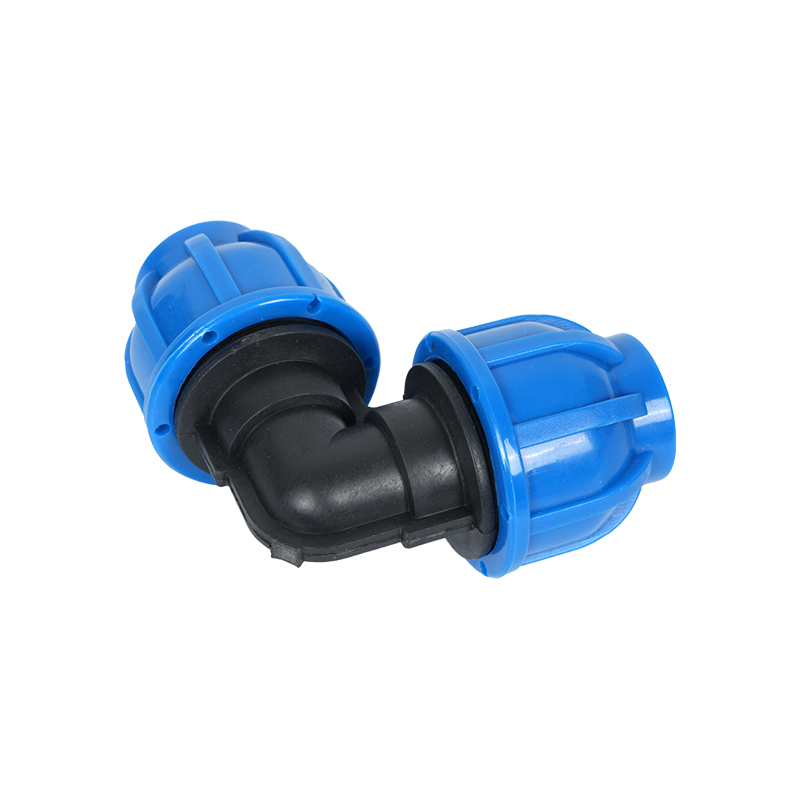 Raccordo a gomito a 90° a compressione in PE e PP Per cambi di direzione di 90 gradi nelle tubazioni in PE o PP, questo gomito a compressione evita la saldatura e fornisce una curva definita in corrispondenza degli ostacoli. Visualizza il prodotto →
In caso di cambio di direzione di 90 gradi, sostenere il tubo su entrambi i lati del gomito prima di serrarlo. Il tubo non supportato può depositarsi dopo il riempimento e applicare un carico di flessione al dado di compressione.
Serraggio senza distorcere la guarnizione
Il rafforzamento è il punto in cui spesso una buona preparazione viene annullata. Il dado deve comprimere l'anello e caricare l'O-ring, ma non è necessario che schiacci il tubo o tocchi la filettatura. Una volta effettuata la sigillatura, la forza aggiuntiva aumenta l'attrito e lo stress della filettatura senza migliorare la resistenza alle perdite.
Utilizzare una chiave dinamometrica laddove il fornitore del raccordo fornisce un valore. Se non è disponibile alcun valore, serrare con piccoli incrementi e controllare a bassa pressione tra gli incrementi. Un giunto che perde a 0,5 bar deve essere corretto prima che il sistema raggiunga la pressione di prova. L'attesa del test finale nasconde la causa e rende la riparazione più costosa.
Solo serrato a mano
Serraggio manuale più un quarto di giro
Forte pressione della chiave
La temperatura cambia la sensazione dell'articolazione. Un raccordo assemblato in condizioni climatiche fredde potrebbe richiedere una corsa leggermente maggiore per comprimere la guarnizione, mentre un raccordo assemblato sotto il sole diretto potrebbe risultare stretto prima che la guarnizione sia completamente caricata. Lasciare che il tubo e il raccordo raggiungano una temperatura stabile prima del serraggio finale e ricontrollare il giunto dopo che la linea ha eseguito un ciclo caldo-freddo.
Non utilizzare nastro filettato o pasta sul dado di compressione a meno che il produttore non lo richieda esplicitamente. La tenuta è data dall'O-ring o dalla compressione dell'anello, non dalla filettatura. Il sigillante sulla filettatura può penetrare nel corso d'acqua, contaminare la linea e dare la falsa sensazione che il giunto sia sigillato.
Se il dado è stato serrato eccessivamente, non allentarlo semplicemente e continuare. Rimuovere il dado, ispezionare l'anello e l'O-ring per eventuali distorsioni, controllare l'estremità del tubo per eventuali segni di schiacciamento e ricostruire il giunto con nuovi componenti di tenuta in caso di dubbi.
Test di pressione, lavaggio e consegna
Testare il giunto prima che scompaia sotto il riempimento, l'isolamento o un condotto di servizio. Un test graduale è più informativo di un evento di alta pressione. Per prima cosa controlla che la linea sia piena e che l'aria venga rilasciata. Quindi aumentare lentamente la pressione e mantenerla a un livello basso abbastanza a lungo da vedere un pianto. Infine, aumentare fino alla pressione di prova specificata e osservare il giunto, non solo il manometro.
Seguire la pressione di prova del progetto e il tempo di attesa. Non esiste un numero universale applicabile a ogni classe di tubi in HDPE, tipo di giunto o condizione di servizio. Il test dovrebbe essere appropriato alla pressione nominale del tubo e al design del raccordo. Registrare la lettura del manometro, la temperatura dell'acqua, il tempo di permanenza e qualsiasi perdita visibile. Un giunto che passa con un esterno asciutto e un calibro stabile è pronto per la fase successiva.
Per una sequenza pratica di test di tenuta che integra i raccordi a compressione, consultare questa guida Collegamenti per tubi in HDPE a tenuta stagna . Aiuta i team del sito a separare gli errori del metodo di test dagli errori di assemblaggio congiunto.
| Osservazione | Probabile causa | Correzione pratica |
|---|---|---|
| Piangi sul filo del dado | Guarnizione non caricata o dado non sufficientemente avanzato | Controlla insertion depth, then tighten in small increments to the specified value. |
| Perdita tra tubo e anello | Tubo graffiato, ovale o tagliato ad angolo | Tagliare la sezione danneggiata, riquadrare e ricostruire il giunto. |
| Perdita nel corpo del raccordo | Crepa sul corpo, filettatura danneggiata o componente non corrispondente | Sostituire il raccordo; non tentare di sigillare un corpo rotto con nastro adesivo. |
| L'articolazione si muove sotto pressione | Tubo non completamente inserito o dado eccessivamente serrato | Depressurizzare, ispezionare la guarnizione e l'estremità del tubo e ricostruire con l'inserimento corretto. |
| Nessuna perdita a bassa pressione, perdita dopo il riscaldamento | Movimento termico o recupero insufficiente della tenuta | Consentire alla linea di stabilizzarsi, ricontrollare la tenuta e confermare il supporto del tubo. |
Dopo un test positivo, lavare la linea secondo le specifiche del progetto. I detriti intrappolati nella guarnizione possono trattenere l'O-ring dalla sua sede. Se la linea viene lavata dopo il test, ispezionare nuovamente il giunto una volta interrotto il flusso e ripristinata la pressione.
Raccordi a compressione vs. fusione: scegli in base alla realtà del sito
I raccordi a compressione vengono spesso scelti quando il tubo non può essere ruotato, dove l'attrezzatura per la fusione non è pratica o dove è necessario completare rapidamente una riparazione. Fusion rimane la scelta più forte per linee interrate, ad alta pressione o a lungo servizio dove è richiesto un giunto omogeneo. La decisione dovrebbe basarsi sulla classe di pressione della linea, sull'accesso, sui requisiti di ispezione e sulle conseguenze di una perdita.
| Considerazione | Raccordo a compressione | Giunto di fusione |
|---|---|---|
| Velocità di installazione | Veloce per diametri piccoli e medi con estremità dei tubi asciutte e accessibili. | Richiede tempo di riscaldamento, allineamento e raffreddamento. |
| Necessità di attrezzature | Utensili manuali e chiave dinamometrica; richiesta di energia minima. | Macchina di fusione, alimentatore e operatore addestrato. |
| Accesso alla riparazione | Utile quando è necessario sostituire un breve tratto senza grandi movimenti del tubo. | Richiede una lunghezza di tubo libera sufficiente per lo strumento di fusione. |
| Servizio sepolto | Accettabile laddove il raccordo è protetto, supportato e specificato per l'interramento. | Preferito per linee interrate continue e servizi ad alta pressione. |
| Ispezione | Controlla insertion mark, tightening mark, and test result. | Controlla bead, alignment, and fusion record. |
Non utilizzare un raccordo a compressione in sostituzione di un giunto di fusione semplicemente perché la macchina di fusione è in ritardo. Una riparazione temporanea della compressione può essere accettabile per un tratto breve e a basso rischio, ma dovrebbe essere esaminata rispetto alle condizioni di servizio della linea e ai criteri di accettazione del progetto.
Condizioni del sito che modificano il punto di serraggio
Il clima freddo rende l'HDPE più rigido e riduce la sensazione di compressione della guarnizione. Il clima caldo rende il tubo più flessibile e può ammorbidire la zona di tenuta. La polvere e il fango trasportati dal vento sono più dannosi di quanto molti installatori si aspettino perché si depositano esattamente nel punto in cui l'O-ring deve sigillare.
Mantenere l'estremità del tubo coperta fino al momento del montaggio. Se il raccordo viene montato in una trincea, utilizzare un panno pulito o un tappo per proteggere l'apertura. Non immergere il dado nella sabbia o nel terreno durante la preparazione del tubo. Un singolo grano intrappolato sotto l'O-ring può creare un lento trafilamento difficile da individuare dopo il riempimento.
In condizioni di gelo, portare i componenti del raccordo e della guarnizione a una temperatura praticabile prima del montaggio. Non riscaldare l'O-ring con una fiamma libera. Riscaldare delicatamente il corpo del raccordo se il produttore lo consente, e conservare la guarnizione in un contenitore pulito fino al momento dell'installazione. Per ulteriori informazioni sulle decisioni di installazione relative all'ambiente, consultare questa guida a scelta dell'ambiente di installazione per i raccordi per tubi in HDPE .
Se la linea è esposta ai raggi UV, proteggere il raccordo con un involucro o una custodia adeguati. Laddove la linea è interrata, posizionare materiale di fondazione privo di pietre taglienti attorno al giunto e sostenere il tubo in modo che il dado non sopporti il carico del terreno. Il movimento dopo il riempimento è una ragione comune per cui un giunto che ha superato il test inizia a piangere settimane dopo.
Errori comuni e correzioni pratiche
Taglio con una sega smussata
Una lama non affilata strappa il tubo e lascia una superficie di tenuta ruvida. Utilizzare un tagliatubi di plastica affilato o una sega a denti fini, quindi rimuovere le sbavature con uno strumento di sbavatura.
Dimenticare il dado o l'anello
Una volta inserito il tubo, non è possibile aggiungere il dado senza tagliare la linea. Disporre i componenti in ordine prima dell'inserimento e tenerli a portata di mano.
Usando il dado per tirare dentro il tubo
Questo piega il sigillo o strappa il filo. Se il tubo non raggiunge la battuta, rimuoverlo e individuare l'ostruzione.
Serraggio senza chiave di riserva
Il corpo può ruotare ed estrarre il tubo dal fermo. Tieni fermo il corpo mentre giri il dado.
Test solo con aria
L'aria può passare attraverso un giunto mentre l'acqua non lo fa e immagazzina energia. Utilizzare il mezzo di prova approvato dal progetto e seguire la procedura di sicurezza.
Riempimento prima dell'ispezione
Una volta sepolta, la localizzazione del pianto è costosa. Contrassegnare il giunto, ispezionarlo dopo il test di pressione e fotografare l'installazione se il progetto richiede registrazioni.
Un'utile abitudine correttiva è costruire un giunto come prova prima di iniziare la corsa completa. Testare la pressione del giunto di prova, ispezionare il segno di inserimento e confermare il conteggio dei giri di serraggio. Questo piccolo passo fornisce all'equipaggio un riferimento affidabile ed espone componenti non corrispondenti prima che la trincea sia piena di tubi.
Ispezione e manutenzione dopo la messa in servizio
Dopo la messa in servizio, ispezionare i giunti di compressione accessibili per verificare eventuali movimenti, umidità e deformazioni. Un giunto che si è spostato leggermente a causa dell'espansione termica potrebbe essere ancora sigillato, ma dovrebbe essere tenuto sotto controllo. Contrassegnare la posizione del dado in modo che un'ispezione successiva possa mostrare se ha ruotato.
Non stringere nuovamente un giunto che non perde solo perché sembra allentato. Alcuni movimenti sono normali in un sistema HDPE flessibile. Un nuovo serraggio può comprimere eccessivamente la guarnizione e creare una perdita dove non esisteva. Se viene confermata una perdita, depressurizzare la linea, ispezionare l'estremità e la guarnizione del tubo e ricostruire il giunto anziché aggiungere forza.
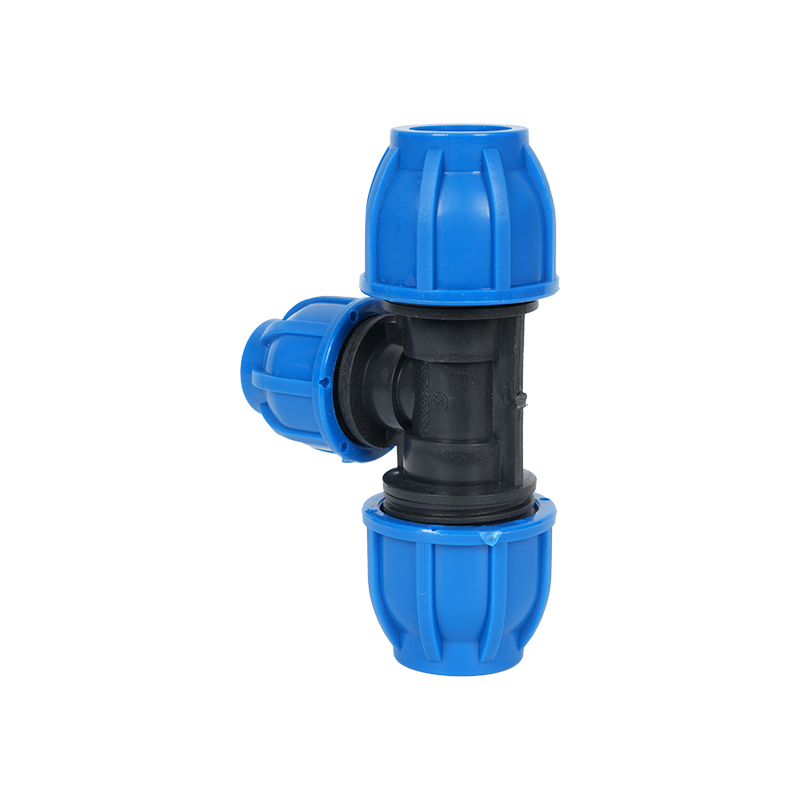 T di riduzione della compressione in PE e PP Collega una diramazione più piccola a un tubo principale in PE o PP in corrispondenza di una giunzione a T, fornendo un foro di riduzione definito e una tenuta a compressione senza saldatura. Visualizza il prodotto →
In corrispondenza delle diramazioni e delle transizioni dimensionali, utilizzare il raccordo di riduzione corretto anziché forzare un tubo più piccolo in una guarnizione più grande. Un raccordo a T ridotto offre all'installatore un foro e una profondità di inserimento definiti, il che è più sicuro rispetto alla miscelazione di componenti di gamme di dimensioni diverse.
Conservare un registro della manutenzione per ciascun giunto accessibile: dimensioni, SDR del tubo, data di installazione, metodo di serraggio, pressione di prova e ispettore. Quando si verifica una perdita, il record abbrevia la diagnosi e mostra se il problema è isolato o ripetuto in un lotto.
Lista di controllo dell'approvvigionamento per progetti senza perdite
Il raccordo più economico non è quello con il prezzo unitario più basso. È quello che si adatta al tubo, arriva con una pressione nominale nota e può essere installato senza rilavorazioni. Utilizzare la lista di controllo seguente quando si specificano e si ricevono raccordi a compressione in HDPE.
- Verificare che la dimensione del raccordo sia basata sul diametro esterno del tubo e non solo sulla dimensione nominale del tubo.
- Abbinare la classe di pressione del raccordo all'SDR del tubo e alle condizioni di servizio.
- Verificare che il materiale della guarnizione sia compatibile con il fluido convogliato e la temperatura dell'ambiente.
- Richiedere la profondità di inserimento, la coppia di serraggio e le istruzioni sul conteggio dei giri insieme al prodotto.
- Ispezionare i cartoni per verificare l'eventuale presenza di corpi schiacciati, dadi mancanti o O-ring spostati prima della spedizione al sito.
- Conservare i sigilli in sacchetti sigillati fino all'installazione; non conservarli sciolti in un secchio degli attrezzi.
- Ordina una piccola eccedenza delle misure più utilizzate in modo da poter ricostruire un giunto danneggiato senza ritardare la linea.
- Richiedere un assemblaggio di prova e un controllo della pressione prima che l'equipaggio inizi la corsa principale.
Per progetti con classi di tubi misti, etichettare i raccordi per dimensione e classe di pressione in magazzino. Un raccordo stampato correttamente installato sul tubo sbagliato è ancora una perdita in attesa di verificarsi. Un'etichettatura chiara e un breve controllo pre-installazione sono più efficaci di uno stock più ampio di pezzi di ricambio.
Domande frequenti
Quanto dovrebbe essere stretto un raccordo a compressione in HDPE?
Iniziare a mano, quindi seguire le specifiche di coppia o rotazione del produttore. Laddove non viene fornito alcun valore, il punto di partenza comune per i piccoli raccordi è il serraggio manuale più un quarto di giro, seguito da un controllo delle perdite a bassa pressione. Il giunto deve essere sigillato senza schiacciare il tubo o distorcere l'anello.
Perché il mio raccordo a compressione perde sulla filettatura del dado?
Probabilmente la guarnizione non è caricata, il tubo potrebbe non essere completamente inserito o il dado potrebbe essere stato avviato con una filettatura incrociata. Depressurizzare la linea, controllare il segno di inserimento, ispezionare l'O-ring e l'anello e ricostruire il giunto se la tenuta è distorta.
Posso utilizzare il nastro filettato su un raccordo a compressione in HDPE?
Di solito no. La filettatura non è la tenuta primaria nella maggior parte dei modelli di compressione. Il nastro o la pasta possono interferire con l'innesto della filettatura e trasportare detriti nel corso d'acqua. Utilizzare il sigillante solo se il produttore del raccordo lo richiede specificatamente.
Come faccio a sapere che il tubo è completamente inserito?
Contrassegnare il tubo alla profondità di inserimento indicata prima del montaggio, quindi spingere fino a quando il contrassegno raggiunge il corpo del raccordo o il tubo non tocca il fermo interno. Se il segno rimane visibile, il tubo non è completamente inserito.
Dovrei effettuare il test della pressione con aria o acqua?
Utilizzare il mezzo di prova e la procedura approvati per il progetto. L'acqua è utilizzata comunemente per le prove di tenuta perché è visibile e immagazzina meno energia dell'aria compressa. I test sull’aria richiedono controlli di sicurezza specifici e non dovrebbero essere improvvisati.
È possibile interrare un raccordo a compressione?
Solo se il raccordo è specificato per il servizio interrato ed è protetto dai movimenti del terreno e da lettiera taglienti. Sostenere il tubo su entrambi i lati, mantenere il giunto privo di sabbia e ispezionarlo prima del riempimento. Per le linee interrate ad alta pressione o a lungo servizio, un giunto di fusione è spesso la scelta più robusta.
Cosa devo fare se il raccordo perde dopo il riempimento?
Esporre il giunto, depressurizzare la linea e ispezionare l'estremità e la guarnizione del tubo. Non continuare a stringere un giunto sepolto. Ricostruire la connessione con un'estremità del tubo pulita e quadrata e una nuova guarnizione se sono presenti segni di danno o contaminazione.


RIMANIAMO IN CONTATTO
Chi siamo
Zhejiang Fengfeng Pipe Industry Co., Ltd. utilizza un'efficiente iniezione a vite singola macchine per lo stampaggio ad alta produttività e basso consumo energetico.
Collegamento prodotti
- Serie di raccordi per fusione di testa
- Serie di raccordi per elettrofusione
- Serie di raccordi per fusione a presa
- Serie di raccordi filettati in HDPE
- Serie di raccordi filettati per fusione di testa
- Raccordi di drenaggio a sifone
- Serie di valvole
- Saldatrice
- Staffa per frangionde e gabbie per pesci in HDPE
Contatto
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

N. 21, Market Road, città di Diankou, città di Zhuji, città di Shaoxing, provincia di Zhejiang, Cina
Diritto d'autore© Zhejiang Fengfeng Pipe Industry Co., Ltd.
