

Novità del settore
 Casa / Notizia / Novità del settore / Raccordi in HDPE SDR e rating di pressione: come scegliere il giusto grado PN
Raccordi in HDPE SDR e rating di pressione: come scegliere il giusto grado PN
 2026.11.04
 Novità del settore
La risposta breve: abbina DSP al tubo, quindi controlla PN
Se si sta estendendo, riparando o specificando una linea in HDPE, l'SDR del raccordo deve corrispondere all'SDR del tubo. Un raccordo PE100 DSP 11 appartiene al tubo PE100 SDR 11. Un raccordo PE100 DSP 17 appartiene al tubo PE100 SDR 17. L'SDR corrispondente mantiene coerenti l'interfaccia di fusione, lo spessore della parete, l'allineamento del foro e il percorso delle sollecitazioni. Per un riferimento rapido per il servizio idrico a 20°C, PE100 SDR 11 è circa PN16, SDR 17 è circa PN10 e DSP 7.4 è circa PN25.
Questo è il punto di partenza, non l’intera risposta. La pressione nominale richiesta dipende anche dal tipo di resina, dalla temperatura operativa massima, dalle condizioni di picco e vuoto, dall'esposizione chimica, dal metodo di giunzione e dallo standard che regola il progetto. Un raccordo con l'SDR corretto ma il grado di polietilene sbagliato, o il grado giusto ma un giunto di fusione non qualificato, può comunque trovarsi al di fuori dell'involucro di pressione reale.
Regola pratica: non scegliere mai un raccordo in HDPE basandosi solo sul diametro esterno. Confermare tre cose insieme: SDR del tubo, grado di polietilene e pressione di progetto dopo il declassamento della temperatura.
Cosa significa SDR su un raccordo in HDPE
SDR sta per rapporto dimensionale standard. È il diametro esterno diviso per lo spessore minimo della parete. Un numero SDR inferiore indica una parete più spessa rispetto al diametro. L'SDR 7.4 ha una parete molto più pesante dell'SDR 17 a parità di diametro esterno, quindi può sopportare una pressione interna maggiore. La serie SDR standard utilizzata nelle tubazioni in pressione in polietilene comprende comunemente 32,5, 26, 21, 17, 13,6, 11, 9 e 7,4. Alcune tabelle pubblicate riportano 13.5 e 7.3 a causa di arrotondamenti o di edizioni standard diverse.
I raccordi non sono universali. Un accoppiatore per elettrofusione stampato, un raccordo a T con fusione di testa o un gomito con fusione di presa è dimensionato per una gamma SDR specifica. Il raccordo può condividere lo stesso diametro esterno nominale del tubo, ma lo spessore della parete e la zona di fusione devono comunque corrispondere. Se si mette un raccordo SDR 17 su un tubo SDR 11, le parti potrebbero sembrare vicine al rubinetto, ma la sezione della parete e l'interfaccia di riscaldamento sono sbagliate. Il risultato è un giunto che può superare un rapido test di pressione e quindi deformarsi, ovalizzarsi o presentare perdite sotto carico sostenuto.
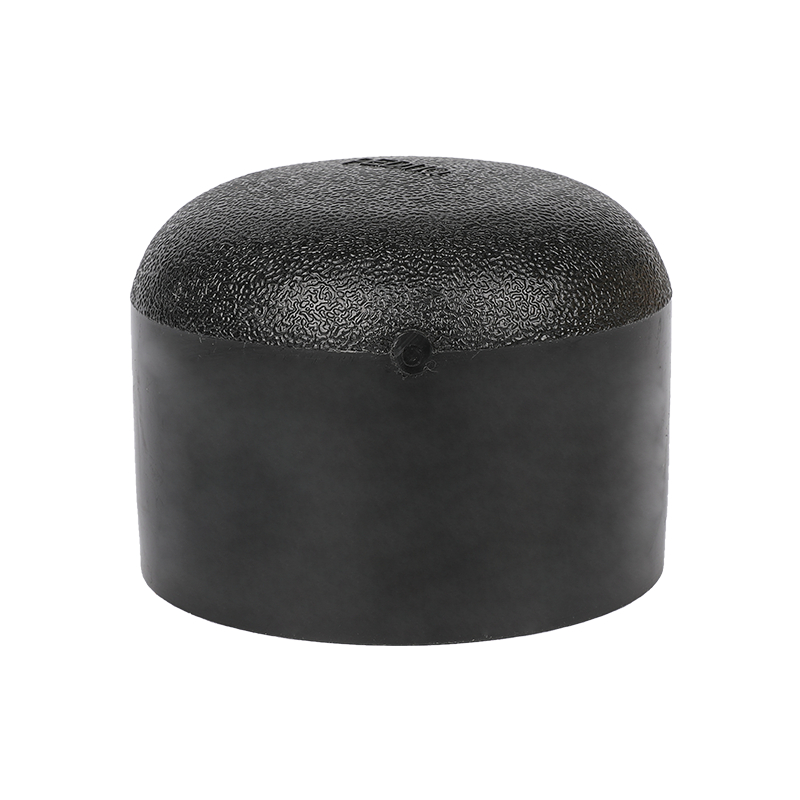
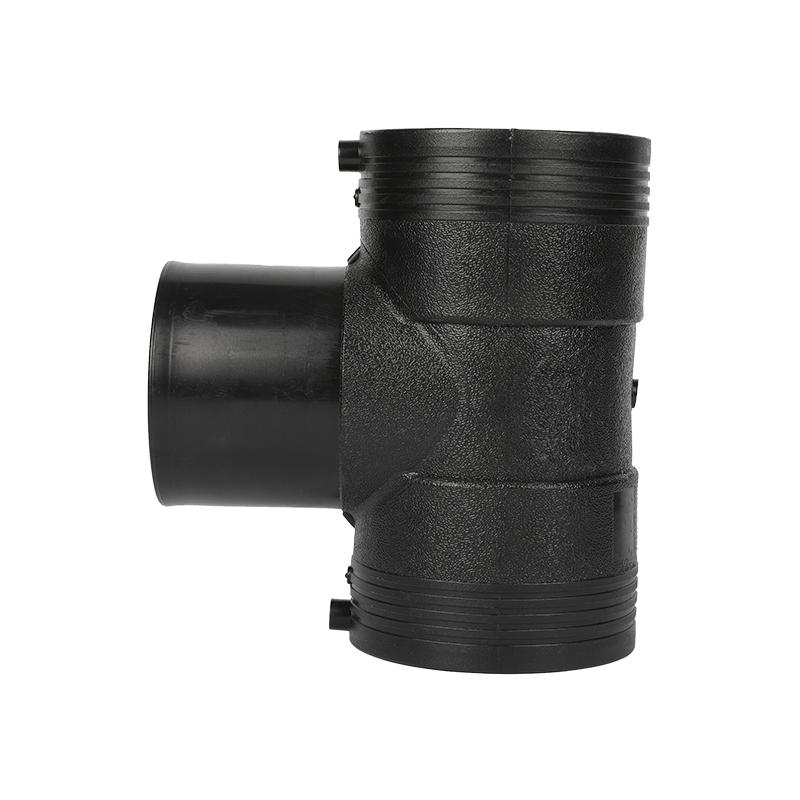
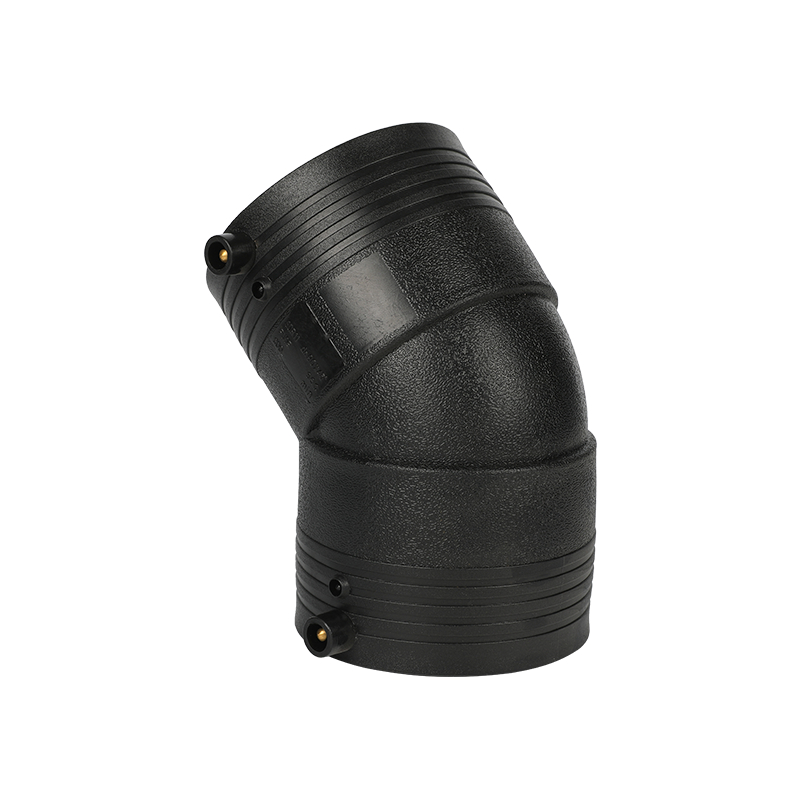
La stessa logica si applica a riduttori, raccordi a T, gomiti, adattatori flangiati e tappi terminali. Un riduttore ha due riferimenti SDR perché collega due dimensioni di tubo. Una maglietta ha una corsa e un ramo. Ogni uscita deve corrispondere al tubo che serve. Quando un progetto unisce tubi SDR 11 e SDR 17, il raccordo di transizione deve essere specificato esplicitamente e non selezionato a occhio.
Per un controllo dimensionale prima di ordinare, consultare questa guida a spessore della parete e dimensioni standard SDR . Aiuta a separare la dimensione nominale dalla classe di pressione, da cui iniziano molti errori di approvvigionamento.
SDR, PN e spessore delle pareti: la relazione in termini semplici
PN è la pressione nominale espressa in bar. Per il servizio idrico PE100 a 20°C, il rapporto tra SDR e PN è sufficientemente prevedibile per una prima rosa di candidati. La tabella seguente fornisce i valori SDR PE100 comuni e i valori PN approssimativi con il servizio idrico standard. Usalo per restringere le opzioni, non per rilasciare un ordine di acquisto.
| SDR | Spessore relativo della parete | PN approssimativo (PE100, acqua a 20°C) | Punto di partenza tipico |
|---|---|---|---|
| 7.4 | Più spesso | PN25 | Linee industriali, minerarie e ad alta prevalenza ad alta pressione |
| 9 | Molto spesso | PN20 | Acqua ad alta prevalenza, liquami, compiti industriali impegnativi |
| 11 | Spessa | PN16 | Rete di acqua potabile, collettori di irrigazione, industria generale |
| 13.6 | Medio | PN12.5 | Medio-pressure water and selected industrial lines |
| 17 | Moderato | PN10 | Acqua a bassa pressione, agricoltura, drenaggio, industria leggera |
| 21 | Sottile | PN8 | Trasferimento per gravità e bassa pressione |
| 26 | Sottilener | PN6 | Servizio a bassa pressione e senza pressione |
| 32 | Molto sottile | PN5 | Drenaggio, ventilazione, trasferimento a bassa prevalenza |
| 41 | Sottilenest | PN4 | Drenaggio a bassa pressione e applicazioni senza pressione |
Lo schema è semplice: all’aumentare dell’SDR, la parete diventa più sottile e la pressione nominale diminuisce. La conseguenza pratica non è solo la capacità di pressione. Una parete più spessa costa più materiale, pesa di più e riduce il foro interno a parità di diametro esterno. Una parete più sottile consente di risparmiare sui costi e migliora l'area di flusso, ma lascia meno margine per picchi di tensione, vuoto, abrasione o declassamento della temperatura.
SDR 7.4 PN25
DSP 9 PN20
SDR 11 PN16
DSP 13.6 PN12.5
SDR 17 PN10
DSP 21 PN8
DSP 26 PN6
DSP 32 PN5
DSP 41 PN4
Il grafico è un elenco visivo, non uno strumento di progettazione. Una linea che necessita di PN10 a 20°C potrebbe richiedere SDR 13,6 o SDR 11 una volta che la temperatura operativa aumenta o viene inclusa la pressione di picco. Una linea di drenaggio che non vede mai una pressione positiva può utilizzare una parete molto più sottile, ma necessita comunque di rigidità sufficiente per l'interramento, la movimentazione e le condizioni di vuoto.
PE100 vs PE80: stesso SDR, pressione diversa
Due raccordi possono entrambi essere contrassegnati con SDR 11 e avere comunque valori di pressione diversi se sono realizzati con gradi di polietilene diversi. PE100 ha una resistenza minima richiesta di 10 MPa. PE80 ha una resistenza minima richiesta di 8 MPa. La maggiore resistenza del PE100 consente una parete più sottile a parità di pressione o una pressione maggiore a parità di parete.
Un esempio comune rende chiara la differenza. PE100 SDR 11 è tipicamente PN16. PE80 SDR 11 è tipicamente PN12.5. Se un progetto specifica un tubo PE100 e il fornitore di raccordi spedisce raccordi PE80 con lo stesso SDR, il giunto potrebbe sembrare corretto e comunque non raggiungere la pressione di progetto. La discrepanza è particolarmente rischiosa nella fusione di testa perché i due materiali possono avere un comportamento di flusso di fusione e caratteristiche di consolidamento diversi.
Nell'approvvigionamento, chiedi il grado della resina, il certificato del lotto e la tracciabilità dalla resina al raccordo finito. Non accettare una dichiarazione generica "PE100" sulla fattura senza un riferimento al lotto. Se il tubo è PE100, il raccordo dovrebbe essere PE100. Se il progetto richiede una qualità specifica, inserire tale requisito nell'ordine di acquisto e verificarlo durante l'ispezione in entrata.
Declassamento della temperatura: il fattore nascosto nella valutazione della pressione
I valori nominali di pressione dell'HDPE sono generalmente indicati a 20°C. Al di sopra di questo valore la pressione ammissibile diminuisce. L'esatto declassamento dipende dalla resina, dallo standard, dal fluido e dalla durata di progetto. Una linea classificata PN16 a 20°C non è una linea da 16 bar a 50°C. La tabella seguente è solo illustrativa; utilizzare la norma in vigore o le tabelle di progettazione del produttore per un progetto reale.
| Temperatura dell'acqua | Fattore di declassamento illustrativo | Cosa significa per una linea SDR 11/PN16 |
|---|---|---|
| 20°C | 1.00 | Riferimento PN16 |
| 30°C | 0.87 | Circa PN13.9 |
| 40°C | 0.74 | Circa PN11.8 |
| 50°C | 0.60 | Circa PN9.6 |
| 60°C | 0.47 | Circa PN7.5 |
Se la linea funziona a 40°C, il valore nominale PN16 non corrisponde a 16 bar in servizio. Il disegno potrebbe richiedere SDR 13.6 o SDR 11 per ripristinare il margine richiesto. Se anche la linea registra un aumento, potrebbe essere necessario abbassare nuovamente l'SDR selezionato. Questo è il motivo per cui non è possibile rispondere a una domanda sulla valutazione della pressione basandosi solo sui DSP.
Anche la temperatura influisce sulla vestibilità. Un raccordo stampato può avere una sezione di parete diversa dal tubo, soprattutto in corrispondenza della diramazione o del collare di fusione. L'inviluppo di pressione dell'assieme è la parte inferiore del tubo, del raccordo e del giunto. Confermare separatamente il declassamento della temperatura del raccordo anziché dare per scontato che segua automaticamente il tubo.
Tipo di raccordo e metodo di giunzione Modificano l'inviluppo della pressione reale
Anche con l'SDR corretto, il giunto è spesso il punto più debole dell'assemblaggio. Il modo in cui il raccordo si collega al tubo determina come viene trasferito il carico, come si comporta la zona di fusione e quanto controllo di qualità sul campo è necessario.
Raccordi per fusione di testa
La fusione di testa è comune sulle linee HDPE più grandi e nei servizi ad alta pressione. Le estremità del tubo e del raccordo vengono rivestite, riscaldate e pressate insieme. L'SDR del raccordo deve corrispondere all'SDR del tubo e i parametri di fusione devono essere impostati per lo spessore effettivo della parete e il grado di resina. Un raccordo a T o un gomito con fusione di testa con l'SDR corretto ma il ciclo di riscaldamento o rivestimento errato può creare un giunto con consolidamento incompleto. Per lavori ad alta pressione richiedere prova di fusione e piano di collaudo congiunto, non solo certificato dimensionale.
Raccordi per elettrofusione
L'elettrofusione utilizza una bobina di riscaldamento incorporata e un ciclo di alimentazione controllato. È utile in trincee strette, lavori di riparazione e transizioni in cui la fusione di testa è difficile. Il raccordo deve corrispondere al tubo SDR e al diametro esterno del tubo. L'installazione dipende anche dalla preparazione della superficie, dal fissaggio e dalla saldatrice corretta. Un accoppiatore meccanicamente corretto ma contaminato sulla superficie di fusione può perdere sotto pressione.
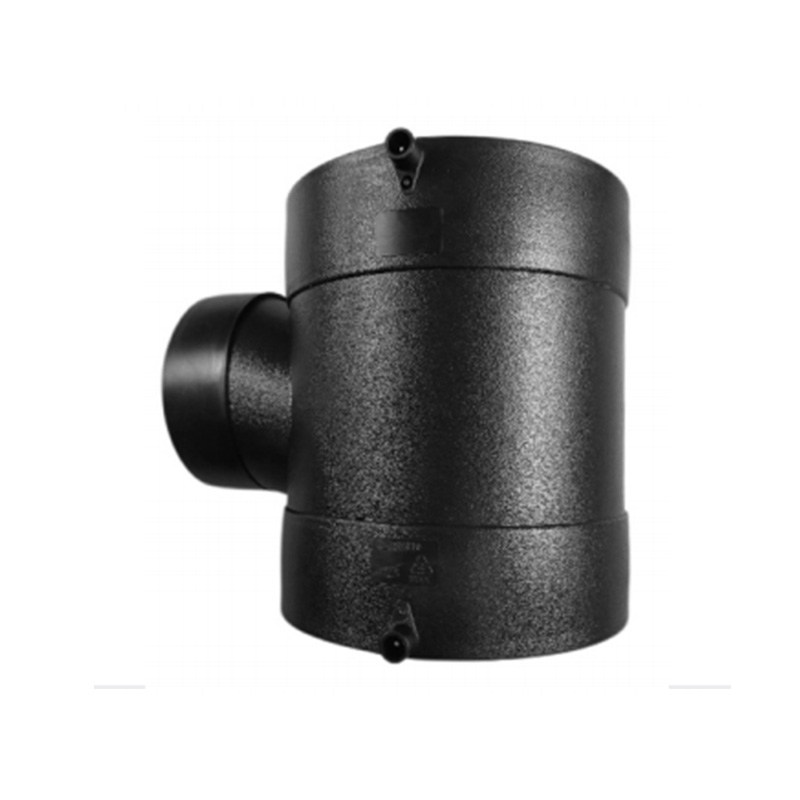
 Accoppiatore uguale per elettrofusione in HDPE per la giunzione di tubi Per trincee strette, riparazioni e transizioni, questo giunto unisce i tubi SDR HDPE corrispondenti tramite elettrofusione e offre resistenza alla corrosione e alla pressione. Visualizza il prodotto →
Raccordi a fusione, filettati e a compressione
La fusione dell'incavo è comune sui diametri più piccoli. La pressione nominale dipende dal corpo del raccordo, dalla profondità della presa e dal ciclo di riscaldamento e raffreddamento. I raccordi filettati in HDPE introducono un rischio diverso: il filo taglia la parete. Un SDR a parete sottile che funziona in un giunto di fusione potrebbe non essere adatto per una connessione filettata alla stessa pressione. I raccordi a compressione sono meccanici e si basano su un inserto, un dado e una guarnizione. Il loro valore nominale di pressione può essere inferiore a quello nominale del tubo, quindi controlla il valore nominale del raccordo piuttosto che il solo SDR del tubo.
Valvole e pezzi di transizione
Valvole, adattatori flangiati e transizioni metallo-plastica spesso stabiliscono il limite pratico di pressione. Una valvola a sfera può avere un valore PN inferiore a quello del tubo oppure le sue estremità di fusione possono avere un valore nominale diverso dal suo corpo. Un adattatore flangiato può essere sufficientemente robusto, ma l'anello di supporto e la qualità del bullone possono limitare l'assemblaggio. Controllare la classe di pressione di ogni componente, non solo del tubo e del raccordo principale.
Scenari applicativi: quale SDR si adatta a quale compito
Il giusto SDR dipende da cosa fa la linea. Una conduttura idrica, un collettore di irrigazione, una linea del gas, una linea dei liquami e un camino di drenaggio non condividono lo stesso involucro di progettazione. Utilizzare l'applicazione per impostare il punto iniziale, quindi verificare con la temperatura, il picco e il metodo del giunto.
Acquedotto comunale
PE100 SDR 11 o SDR 17 è comune a seconda della prevalenza e del picco. SDR 11 offre un margine di pressione maggiore; SDR 17 può essere adatto per la distribuzione a pressione inferiore. Confermare la pressione di progetto dopo il declassamento e controllare l'SDR del raccordo ad ogni transizione.
Irrigazione e agricoltura
SDR 17 e SDR 21 sono frequenti punti di partenza per la distribuzione a bassa pressione. L'avvio della pompa, la chiusura della valvola e il terreno irregolare possono creare picchi molto più elevati della prevalenza statica. Non dimensionare solo in base alla curva della pompa.
Industriale e minerario
SDR 7.4, SDR 9 o SDR 11 potrebbero essere necessari per liquami ad alta pressione, acqua di processo o servizi impegnativi. L'abrasione e l'esposizione chimica possono alterare la durata, quindi la pressione nominale è solo una parte delle specifiche.
Sistemi di drenaggio e sifone
DSP 26, SDR 32, or SDR 41 may be adequate for low-pressure drainage, but siphon drainage can see vacuum and dynamic effects. Check stiffness, support spacing, and the fitting design rather than assuming a thin wall is always acceptable.
Per la distribuzione del gas le regole di progettazione sono solitamente più stringenti rispetto a quelle dell'acqua. Una linea PE100 SDR 11 può essere utilizzata con gas a media pressione, ma il codice di riferimento, il fattore di sicurezza e la qualificazione del raccordo contano più di un semplice numero PN. Per le linee chimiche, potrebbe essere necessario selezionare la resina in base alla compatibilità chimica e alla pressione. Una classificazione dell'acqua standard PE100 non copre automaticamente ogni sostanza chimica a ogni temperatura.
Un test pratico consiste nello scrivere l'involucro di progetto in un'unica riga: fluido, temperatura massima, pressione di progetto, pressione di picco, vuoto, profondità di interramento e metodo del giunto. Se manca uno di questi, la selezione dei DSP è incompleta. Il pacchetto di raccordi deve quindi essere controllato rispetto alla stessa riga, non solo rispetto all'etichetta del tubo.
Un flusso di lavoro di selezione pratico
Una selezione SDR affidabile segue una sequenza. Saltare un passaggio solitamente sposta il rischio sul campo, dove la correzione è più costosa.
- Definire la pressione di progetto, inclusi picco e vuoto. Non utilizzare solo la normale pressione operativa.
- Definire la temperatura operativa massima e la durata di eventuali eventi di temperatura più elevata.
- Conferma il grado di polietilene: PE100 o PE80 e qualsiasi requisito di resina specifico per il progetto.
- Applicare il declassamento termico e l'eventuale declassamento chimico richiesto dalla norma.
- Seleziona un elenco ristretto di valori DSP dalla tabella standard, non solo dall'elenco delle scorte di un fornitore.
- Abbinare il raccordo SDR e la qualità al tubo in ogni uscita, compresi riduttori e diramazioni.
- Controllare il metodo di giunzione e la classe di pressione di valvole, flange e transizioni.
- Verificare lo standard, i rapporti di prova, la tracciabilità dei lotti e la procedura di fusione prima del rilascio.
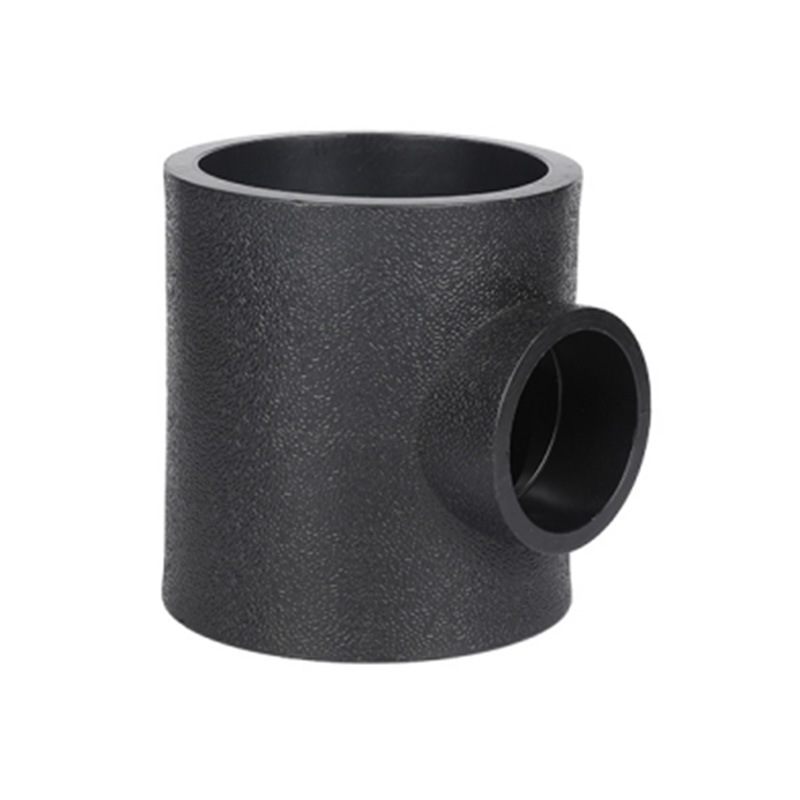
 T uguale per fusione di testa in HDPE per connessioni di derivazione Utilizzare questo raccordo a T uguale per collegamenti di derivazione hot-melt con fusione di testa; le sue dimensioni e le opzioni SDR supportano la pianificazione di una prova di fusione con la combinazione di tubi effettiva. Visualizza il prodotto →
Per una linea ad alta pressione, aggiungere una prova di fusione con la combinazione effettiva di tubo e raccordo. La prova dovrebbe includere la macchina pianificata, il ciclo di riscaldamento, lo strumento di sfacciatura e il tempo di raffreddamento. Ispezionare la perlina e l'interfaccia di fusione e conservare il registro della prova insieme al file del progetto. Per l'elettrofusione, verificare la taratura della saldatrice e la tracciabilità del lotto di raccordi.
Errori comuni nella selezione dei DSP
- Scelta solo in base al diametro esterno. Due tubi possono condividere lo stesso diametro esterno e avere spessore di parete e SDR diversi.
- Montaggio di un raccordo SDR 17 su un tubo SDR 11. Le parti potrebbero adattarsi al rubinetto ma l'interfaccia di fusione e la sezione della parete sono sbagliate.
- Ignorare il declassamento della temperatura. Una classificazione PN16 a 20°C non è una classificazione PN16 a 50°C.
- Miscelazione tubo PE100 con raccordi PE80. Il giunto potrebbe non sviluppare la pressione di progetto, anche con lo stesso SDR.
- Utilizzo di raccordi filettati su SDR a parete sottile. La filettatura riduce la parete effettiva e può creare un percorso di perdita o una concentrazione di sollecitazioni.
- Supponendo che tutti i raccordi a fusione abbiano la stessa pressione nominale. Un raccordo a T stampato, un adattatore flangiato lavorato e una valvola possono avere limiti diversi.
- Dimenticando l'impennata e il vuoto. L'avvio della pompa, la chiusura della valvola e il drenaggio del sifone possono caricare il sistema oltre la pressione statica.
- Saltare la verifica batch. Un certificato che non fa riferimento al lotto è difficile da difendere se un giunto fallisce.
La maggior parte di questi errori sono evitabili con una specifica di una sola pagina. La specifica deve indicare l'SDR del tubo, l'SDR del raccordo, il grado della resina, la pressione di progetto, la temperatura di progetto, il metodo di giunzione e lo standard di accettazione. Quella pagina è più utile di una nota di catalogo generale perché obbliga il team di progetto a risolvere le interazioni prima che venga effettuato l'ordine.
Lista di controllo per l'approvvigionamento: cosa confermare prima di ordinare
L'approvvigionamento è il luogo in cui l'intento tecnico diventa una spedizione fisica. Un raccordo può essere corretto sul disegno e arrivare comunque con la qualità sbagliata, l'imballaggio sbagliato o un record di lotto che non corrisponde al progetto. Utilizzare una lista di controllo che copra sia il prodotto che le prove.
Grado di resina
Confermare PE100 o PE80 per iscritto. Richiedi il certificato del lotto e controlla che corrisponda ai raccordi, non solo al tubo.
Corrispondenza DSP
Elenca ogni raccordo per dimensione, tipo e SDR. Controllare i riduttori e i raccordi a T uscita per uscita. Non accettare una dichiarazione generica "adatto per HDPE".
Classe di pressione
Controllare il PN alla temperatura di progetto, compresi picco e vuoto. Confermare la classificazione della valvola e della flangia separatamente dalla classificazione del tubo.
Metodo congiunto
Fusione di testa, elettrofusione, fusione dell'invasatura, filettata o compressione. Ciascun metodo presenta requisiti di campo e punti di ispezione diversi.
Tracciabilità
Richiedi numeri di lotto, rapporti di prova e liste di imballaggio che collegano i raccordi al progetto. Conserva i record con i registri della fusione.
Imballaggio e movimentazione
Le superfici di fusione lavorate necessitano di protezione da contaminazione e impatto. Confermare il metodo di imballaggio e le condizioni di conservazione all'arrivo.
 Valvola a sfera industriale per il controllo del flusso nelle tubazioni Per i punti di isolamento, rivedere la classe di pressione e lo standard di connessione di questa valvola a sfera industriale insieme alle sue caratteristiche di tenuta e di controllo del flusso. Visualizza il prodotto →
Per i punti di isolamento, specificare contemporaneamente la classe di pressione della valvola e il tipo di connessione. Una valvola a sfera con estremità a fusione deve corrispondere al tubo SDR, mentre il corpo valvola deve soddisfare la pressione di progetto. Se la valvola viene fornita con uno standard di connessione diverso, il pezzo di transizione diventa parte dell'involucro di pressione e deve essere revisionato con la stessa cura del raccordo principale.
In che modo Fengfeng supporta la fornitura di raccordi abbinati a SDR
Zhejiang Fengfeng Pipe Industry Co., Ltd. produce tubazioni in HDPE dal 2002 dalla sua base a Zhuji, Zhejiang. La gamma di prodotti comprende raccordi per fusione di testa, raccordi per elettrofusione, raccordi per fusione, raccordi filettati in HDPE, raccordi a compressione in PE e PP, valvole, saldatrici, raccordi per drenaggio di sifoni e staffe per gabbie per pesci. Questa ampiezza è importante quando un progetto necessita di un SDR e di una pendenza coerenti tra gomiti, raccordi a T, riduttori, accoppiatori e transizioni.
L'azienda opera secondo i sistemi di gestione della qualità ISO9001:2000 e di gestione ambientale ISO14001. I prodotti sono descritti come assicurati PICC e la durata di vita del prodotto è superiore a 50 anni in condizioni di servizio adeguate. Tali dichiarazioni sono utili solo se legate al lotto e alle specifiche effettivi. Per la fornitura del progetto, il valore pratico sta nell'abbinare il raccordo SDR al tubo SDR, mantenendo coerente il grado della resina e fornendo registrazioni che l'installatore può archiviare con il rapporto di fusione.
Per gli ordini di esportazione meritano attenzione l'imballaggio e la protezione della superficie. Le superfici di fusione devono rimanere pulite e le estremità lavorate non devono essere ammaccate durante il trasporto. Un fornitore che capisce questo imballerà in base alle dimensioni e al tipo di connessione anziché trattare ogni raccordo come un articolo hardware generico. Ciò riduce le rilavorazioni del sito e aiuta il personale addetto all'installazione a mantenere il ciclo di fusione all'interno della procedura qualificata.
Se è necessario allineare una pianificazione dei raccordi con una pianificazione delle tubazioni, iniziare con l'SDR della tubazione, la temperatura di progetto e il metodo di giunzione. Quindi confermare la gamma di raccordi e la documentazione del lotto. Puoi saperne di più sui sistemi di produzione e qualità dietro la gamma di prodotti prima di rilasciare la richiesta.
Domande frequenti
Di quale SDR ho bisogno per una linea di galleggiamento in HDPE da 10 bar?
Per l'acqua PE100 a 20°C, SDR 17 è circa PN10. Se la temperatura operativa massima è superiore o il picco è significativo, selezionare un SDR inferiore come 13,6 o 11 e verificare la pressione ridotta. Non utilizzare il valore nominale di 20°C come valore nominale di progettazione per una linea calda o soggetta a picchi.
Posso utilizzare un raccordo SDR 17 su un tubo SDR 11?
No. Il raccordo SDR deve corrispondere al tubo SDR. Il diametro esterno può sembrare simile, ma lo spessore della parete e l'interfaccia di fusione sono diversi. Un disadattamento può produrre un giunto incompleto o una concentrazione di stress che si manifesta successivamente sotto pressione.
Un DSP più basso significa sempre una scelta migliore?
Non sempre. Un SDR inferiore offre una parete più spessa e una pressione nominale più elevata, ma costa anche di più, pesa di più e riduce il foro per lo stesso diametro esterno. La scelta giusta è la classe di pressione più bassa che soddisfa l’involucro di progetto con il margine richiesto, non la parete più spessa disponibile.
Qual è il livello di pressione dell'HDPE SDR 11?
Per l'acqua PE100 a 20°C, SDR 11 è circa PN16. Per PE80, lo stesso DSP è pari a circa PN12,5. La valutazione effettiva dipende dallo standard, dalla temperatura e dal fattore di progettazione, quindi confermare il valore per la resina e l'applicazione specifiche.
I raccordi in HDPE hanno la stessa pressione nominale del tubo?
Solo quando il raccordo ha lo stesso SDR, lo stesso grado di polietilene e un giunto qualificato. Alcuni raccordi, in particolare raccordi filettati, valvole e transizioni, hanno i propri limiti di pressione. Controllare il componente con la valutazione più bassa nell'assieme, non solo il tubo.
Come verifico che il raccordo sia realmente PE100?
Richiedi il grado della resina, il certificato del lotto e il registro di tracciabilità. Verificare che il certificato faccia riferimento al lotto fornito e non ad una generica famiglia di prodotti. Per i lavori critici, includere l'ispezione in entrata e una prova di fusione nel piano di qualità.
Posso mescolare il tubo PE100 con i raccordi PE80?
Non è consigliato per il servizio a pressione. I due gradi hanno una resistenza minima richiesta diversa e possono comportarsi diversamente durante la fusione. Utilizzare qualità e DSP corrispondenti e confermare la procedura congiunta per la combinazione effettiva.
Cos’altro cambia l’SDR richiesto oltre alla pressione?
La temperatura, l'esposizione chimica, il sovraccarico e il vuoto, la profondità di seppellimento, l'abrasione, la durata e il metodo di giunzione influiscono tutti sulla selezione. Un raccordo corretto per una conduttura idrica interrata potrebbe non essere corretto per una linea chimica fuori terra o un sistema di drenaggio a sifone.


RIMANIAMO IN CONTATTO
Chi siamo
Zhejiang Fengfeng Pipe Industry Co., Ltd. utilizza un'efficiente iniezione a vite singola macchine per lo stampaggio ad alta produttività e basso consumo energetico.
Collegamento prodotti
- Serie di raccordi per fusione di testa
- Serie di raccordi per elettrofusione
- Serie di raccordi per fusione a presa
- Serie di raccordi filettati in HDPE
- Serie di raccordi filettati per fusione di testa
- Raccordi di drenaggio a sifone
- Serie di valvole
- Saldatrice
- Staffa per frangionde e gabbie per pesci in HDPE
Contatto
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

N. 21, Market Road, città di Diankou, città di Zhuji, città di Shaoxing, provincia di Zhejiang, Cina
Diritto d'autore© Zhejiang Fengfeng Pipe Industry Co., Ltd.
